/ catalog / 1688 / Сталь / 726744118874


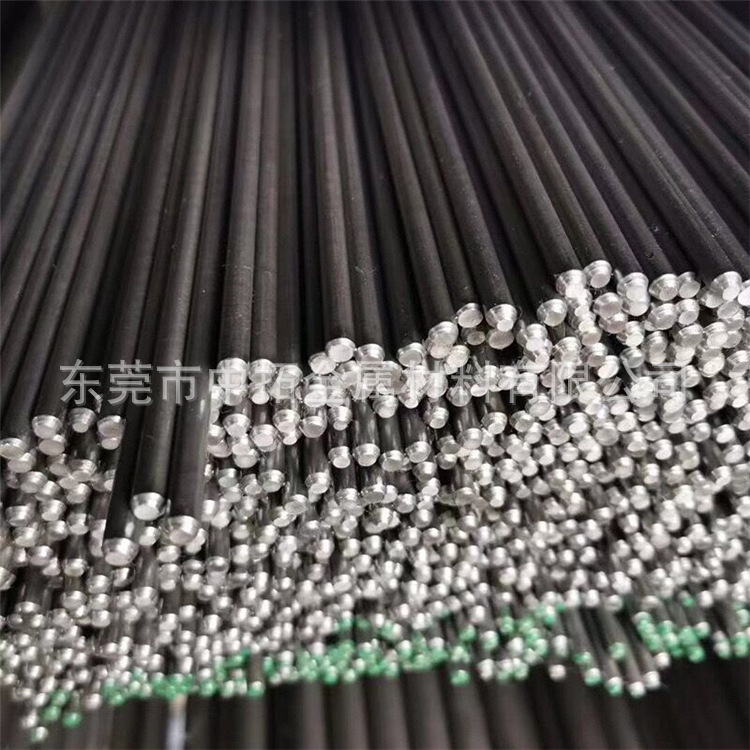

Dongguan поставка 40CR холоднокатанный круглый пруток 40CR легированная стальная шина 40CR отожжённая круглая сталь 40CR шина
- Категория
- Сталь
- Минимальная партия (MOQ)
- 10
- Поставщик
- 东莞市中拓金属材料有限公司
- Цена от поставщика (CNY)
- ¥10.0000
Цена
от 152 ₽
Описание
40Cr合金钢 40Cr是我国GB的标准钢号,40Cr钢是机械制造业使用最广泛的钢之一。调质处理后具有良好的综合力学性能,良好的低温冲击韧性和低的缺口敏感性。钢的淬透性良好,水淬时可淬透到Ф28~60mm,油淬时可淬透到Ф15~40mm。这种钢除调质处理外还适于氰化和高频淬火处理。切削性能较好,当硬度为174~229HB时,相对切削加工性为60%。该钢适于制作中型塑料模具。 基本信息 根据标准GB/T 3077-1999及GB/T 17107-1997、钢板GB/T11251-2009及舞阳企业标准 对应国外标准:JIS(日本): SCr440 ASTM(美国): 5140 ISO: 41Cr4 化学成分 碳C:0.37~0.44 硅Si:0.17~0.37 锰Mn:0.50~0.80 铬Cr:0.80~1.10 镍Ni:≤0.30 磷P:≤0.035 硫S:≤0.035 铜Cu:≤0.030 力学性能 试样毛坯尺寸(mm):25 热处理: 淬火加热温度(℃):850;冷却剂:油 淬火加热温度(℃):- 回火加热温度(℃):520; 抗拉强度(σb/MPa):≥980 屈服点(σs/MPa):≥785 断后伸长率(δ5/%):≥9 断面收缩率(ψ/%):≥45 冲击吸收功(Aku2/J):≥47 布氏硬度(100/3000HBS)(退火或高温回火状态):≤207 执行标准 我国GB的标准钢号是40Cr 德国DIN标准材料编号1.17035/1.7045 德国DIN标准钢号41Cr4/42Gr4 英国EN标准钢号18 英国BS标准钢号41Cr4 法国AFNOR标准钢号42C4 法国NF标准钢号38Cr4/41Cr4 意大利UNI标准钢号41Cr4 比利时NBN标准钢号42Cr4 瑞典SS标准钢号2245 美国AISI/SAE/ASTM标准钢号5140 日本JIS标准钢号SCr440(H)/SCr440 国际标准化组织ISO标准钢号41Cr4。 【临界点温度】 (近似值) Ac3=780℃ 【正火规范】 温度850~870℃,硬度179~229HBS。 【冷压毛坯软化处理规范】 温度740~760℃,保温时间4~6h,再以5~10℃/h的冷速,降温到≤600℃,出炉空冷。 处理前硬度≤217HBS,软化后硬度≤163HBS。 【生铁屑保护摆动回火规范】 (670±10)℃×2h,随炉升温,(710±10)℃×2h,随炉降温,(670±10)℃×2h,随炉升温, (710±10)℃×2h,再随炉降温,(670±10)℃×2h,随炉升温, (710±10)℃×2h,随炉降温,共3个循环,再降温至550℃,出炉空冷。处理后硬度153HBS。 【调质处理规范】 淬火温度850℃ ±10℃,油冷;回火温度520℃±10℃,水、油空冷。 调质硬度 40Cr调质以后的硬度大概在32-36HRC之间,也就是说大概301-340HB之间. 40Cr--830-860℃油淬-->55HRC 150℃回火--55HRC 200℃回火--53HRC 300℃回火--51HRC 400℃回火--43HRC 500℃回火--34HRC 550℃回火--32HRC 600℃回火--28HRC 650℃回火--24HRC 特性 中碳调质钢,冷镦模具钢。该钢价格适中,加工容易,经适当的热处理以后可获得一定的韧性、塑性和耐磨性。正火可促进组织球化,改进硬度小于160HBS毛坯的切削性能。在温度550~570℃进行回火,该钢具有优质的综合力学性能。该钢的淬透性高于45钢,适合于高频淬火,火焰淬火等表面硬化处理等。 用途 这种钢经调质后用于制造承受中等负荷及中等速度工作的机械零件,如汽车的转向节、后半轴以及机床上的齿轮、轴、蜗杆、花键轴等;经淬火及中温回火后用于制造承受高负荷、冲击及中等速度工作的零件,如齿轮、主轴、油泵转子、滑块、套环等;经淬火及低温回火后用于制造承受重负荷、低冲击及具有耐磨性、截面上实体厚度在25mm以下的零件,如蜗杆、主轴、轴、套环等;经调质并高频表面淬火后用于制造具有高的表面硬度及耐磨性而无很大冲击的零件,如齿轮、套筒、轴、主轴、曲轴、心轴、销子、连杆、 螺钉、螺帽、进气阀等。此外,这种钢又适于制造进行碳氮共��处理的各种传动零件,如直径较大和低温韧性好的齿轮和轴。 供货状态及硬度 退火态,硬度≤207HBS。 40cr轴类零件 轴类零件是机器中经常遇到的典型零件之一。它主要用来支承传动零 部件,传递扭矩和承受载荷。轴类零件是旋转体零件,其长度大于直径,一般由同心轴的外圆柱面、圆锥面、内孔和螺纹及相应的端面所组成。根据结构形状的不同,轴类零件可分为光轴、阶梯轴、空心轴和曲轴等。 轴的长径比小于5的称为短轴,大于20的称为细长轴,大多数轴介于两者之间。 轴用轴承支承,与轴承配合的轴段称为轴颈。轴颈是轴的装配基准,它们的精度和表面质量一般要求较高,其技术要求一般根据轴的主要功用和工作条件制定,通常有以下几项: (一)尺寸精度 起支承作用的轴颈为了确定轴的位置,通常对其尺寸精度要求较高(IT5~IT7)。装配传动件的轴颈尺寸精度一般要求较低(IT6~IT9)。 (二)几何形状精度 轴类零件的几何形状精度主要是指轴颈、外锥面、莫氏锥孔等的圆度、圆柱度等,一般应将其公差限制在尺寸公差范围内。对精度要求较高的内外圆表面,应在图纸上标注其允许偏差。 (三)相互位置精度 轴类零件的位置精度要求主要是由轴在机械中的位置和功用决定的。通常应保证装配传动件的轴颈对支承轴颈的同轴度要求,否则会影响传动件(齿轮等)的传动精度,并产生噪声。普通精度的轴,其配合轴段对支承轴颈的径向跳动一般为0.01~0.03mm,高精度轴(如主轴)通常为0.001~0.005mm。 (四)表面粗糙度 一般与传动件相配合的轴径表面粗糙度为Ra2.5~0.63μm,与轴承相配合的支承轴径的表面粗糙度为Ra0.63~0.16μm。 毛坯和材料 (一)轴类零件的毛坯 轴类零件可根据使用要求、生产类型、设备条件及结构,选用棒料、锻件等毛坯形式。对于外圆直径相差不大的轴,一般以棒料为主;而对于外圆直径相差大的阶梯轴或重要的轴,常选用锻件,这样既节约材料又减少机械加���的工作量,还可改善机械性能。 根据生产规模的不同,毛坯的锻造方式有自由锻和模锻两种。中小批生产多采用自由锻,大批大量生产时采用模锻。 (二)轴类零件的材料 轴类零件应根据不同的工作条件和使用要求选用不同的材料并采用不同的热处理规范(如调质、正火、淬火等),以获得一定的强度、韧性和耐磨性。 40Cr是轴类零件的常用材料,它价格便宜经过调质(或正火)后,可得到较好的切削性能,而且能获得较高的强度和韧性等综合机械性能,淬火后表面硬度可达45~52HRC。 40Cr等合金结构钢适用于中等精度而转速较高的轴类零件,这类钢经调质和淬火后,具有较好的综合机械性能。 轴承钢GCr15和弹簧钢65Mn,经调质和表面高频淬火后,表面硬度可达50~58HRC,并具有较高的耐疲劳性能和较好的耐磨性能,可制造较高精度的轴。 精密机床的主轴(例如磨床砂轮轴、坐标镗床主轴)可选用38CrMoAIA氮化钢。这种钢经调质和表面氮化后,不仅能获得很高的表面硬度,而且能保持较软的芯部,因此耐冲击韧性好。与渗碳淬火钢比较,它有热处理变形很小,硬度更高的特性。 40Cr广泛用于机械制造,这种钢的机械性能很好。但是这是一种中碳钢,淬火性能并不好,40Cr可以淬硬至HRC42~46。所以如果需要表面硬度,又希望发挥40Cr优越的机械性能,常将40Cr表面渗碳淬火,这样就能得到需要的表面硬度。 40Cr弹性模量E(20℃) /MPa 200000~211700 ,切变模量G(20℃) 80800 淬火工艺 40Cr淬火850℃,油冷;回火520℃,水冷、油冷。40Cr表面淬火硬度为52-60HRC,火焰淬火能达到48-55HRC。 氮化处理 40Cr属于可氮化钢,其所含元素有利于氮化。40Cr经氮化处理后可获得较高的表面硬度,40Cr调质后氮化处理硬度最高能达到72~78HRA,心部硬度达到43~55HRC。 氮化工件工艺路线:锻造-退火-粗加工-调质-精加工-除应力-粗磨-氮化-精磨或研磨。由于氮化层薄,并且较脆,因此要求有较高强度的心部组织,所以要先进行调质热处理,获得回火索氏体,提高心部机械性能和氮化层质量。 焊接 40Cr焊接前注意预热,以防止因基体散热,造成焊缝内部激冷淬裂。焊接后调质前加一遍正火。 40Cr的焊接性: 结晶时易偏析,对结晶裂纹(一种热裂纹)比较敏感,焊接时容易在弧坑和焊缝中凹下的部分开裂。含碳量较高,快冷时易得到对冷裂纹很敏感的淬硬组织(马氏体组织)。过热区在冷速较大时,很容易形成硬脆的高碳马氏体而使过热区脆化。 焊接工艺要点: 1、一般在退火(正火)状态下进行焊接。 2、焊接方法不受限制 3、用较大线能量,适当提高预热温度,一般预热温度及层间温度可控制在250~300℃之间。 4、焊接材料应保证熔敷金属的成分与母材基本相同,如J107-Cr 5、焊后应及时进行调质热处理。若及时进行调质处理有困难,可进行中间退火或在高于预热的温度下保温一段时间,以排除扩散氢并软化组织。 对结构复杂、焊缝较多的产品,可在焊完一定数量的焊缝后,进行一次中间退火。 生铁屑保护摆动回火规范 (670±10)℃×2h,随炉升温,(710±10)℃×2h,随炉降温, (670±10)℃×2h,随炉升温,(710±10)℃×2h,再随炉降温,(670±10)℃×2h,随炉升温, (710±10)℃×2h,随炉降温,共3个循环,再降温至550℃,出炉空冷。处理后硬度153HBS。 交货状态 40Cr交货状态以热处理(正火、退火或高温回火)或不热处理状态交货,交货状态应在合同中注明。 表示方法 ① 钢号开头的两位数字表示钢的碳含量,以平均碳含量的万分之几表示,如40Cr、25Cr2MoVA合金管 ②钢中主要合金元素,除个别微合金元素外,一般以百分之几表示。当平均合金含量 ③钢中的钒V、钛Ti、铝AL、硼B、稀土RE等合金元素,均属微合金元素,虽然含量很低,仍应在钢号中标出。例如20MnVB钢中。钒为0.07-0.12%,硼为0.001-0.005%。 ④高级优质钢应在钢号最后加"A",以区别于一般优质钢。 本信息长期有效,价格会随当日行情而变动,报价仅供参考。 产品库存数量及规格会不断变化。特殊规格可定做! 手机:13929257986 联系人:汪先生 电话:0769-85531029 传真:0769-85531049 诚信通ID:中拓金属材料 微信:手机同号 感��您查看我公司信息,如有需要者,请根据以上联系方式与我们联系,我公司定竭诚为您服务!