/ catalog / 1688 / Машины и оборудование промышленности / 935444247378
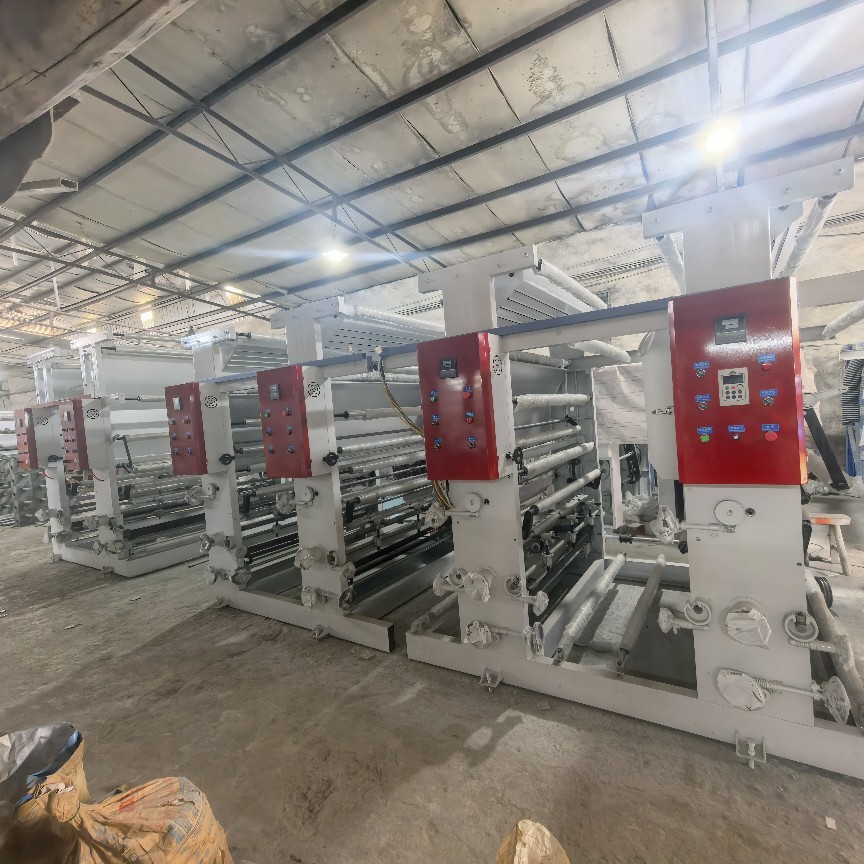
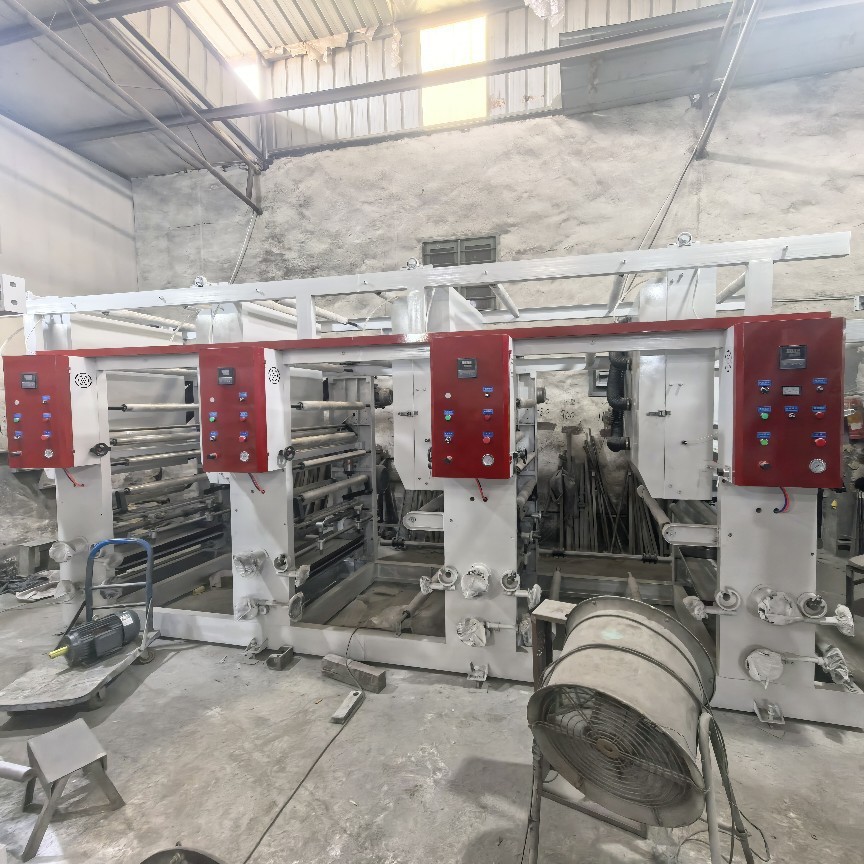
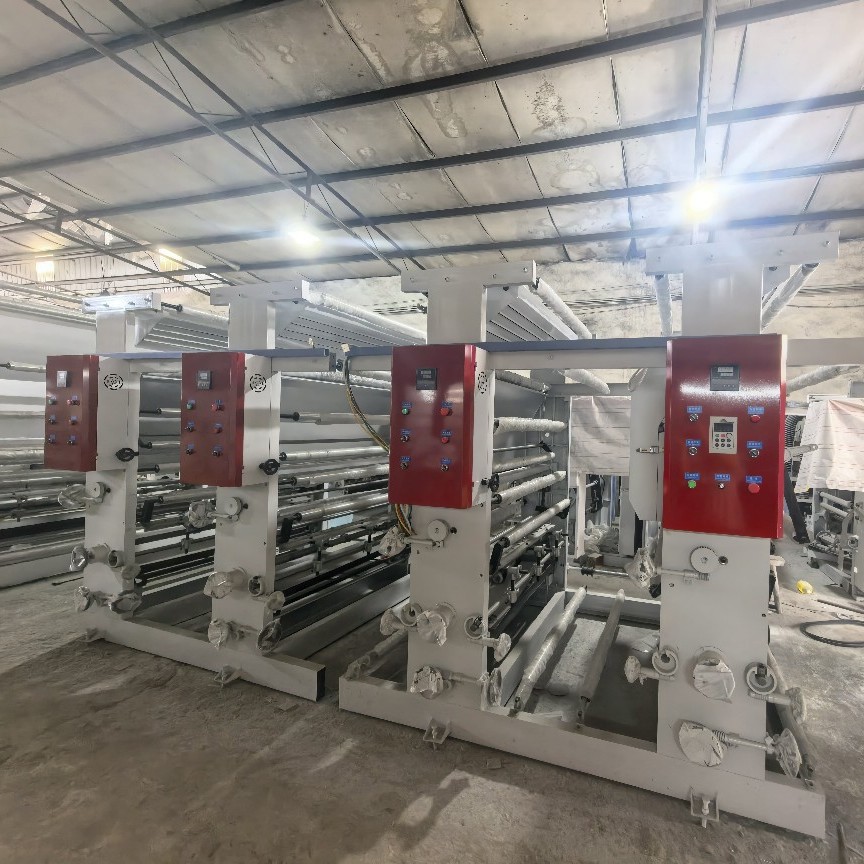
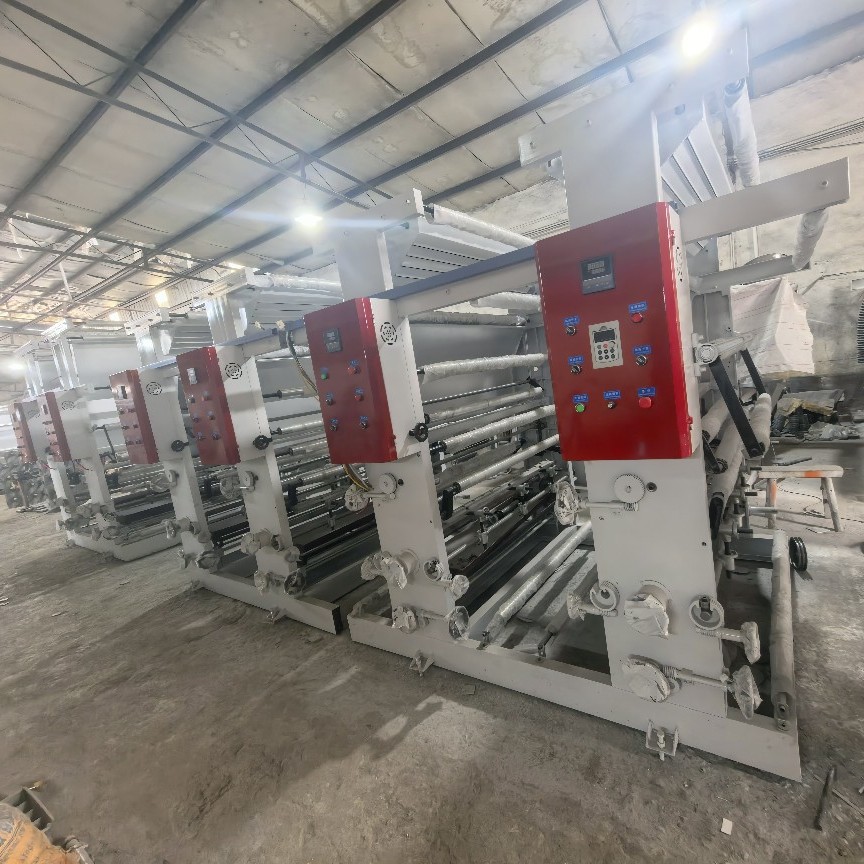

Manufacturer Supply Gravure Printing Machine Water-Based Gravure Printing Machine T-Shirt Bag Film Blowing Printing All-in-One Machine
- Minimum order quantity (MOQ)
- 1
- Supplier
- 瑞安市宏通机械有限公司
- Supplier price (CNY)
- ¥36000.0000
Price
from 509 218 ₽
Description
主要技术参数: 型号 RHT-50FM600 型 RHT-55FM800 型 RHT-60FM1000 型 螺杆直径 50mm 55mm 60mm 螺杆长径 L/D L/D30 : 1 L/D30 : 1 L/D30 : 1 螺杆转速 10-120r/min 10-120r/min 10-120r/min 主电机功率 11Kw 1 5 Kw 18.5 Kw 挤出量 30-60kg/h 40-80kg/h 50-100kg/h 薄膜最大直径 600mm 800mm 1000mm 薄膜单面厚度 0.008-0.10mm 0.008-0.10mm 0.008-0.10mm 总功率 30Kw 36Kw 40Kw 机器重量 1600kg 1800kg 2000kg 外形尺 (L×W×H) 3500×3000×4200mm 4000×3200×4500mm 4500x3500x4800mm 薄膜的吹塑生产工艺及其常见故障 薄膜的吹塑生产工艺及其常见故障薄膜的吹塑生产工艺及其常见故障 [ 顶 ] 薄膜的吹塑生产工艺 大多数热塑性塑料都可以用吹塑法来生产吹塑薄膜,吹塑薄膜是将塑料挤成薄管,然后趁热用压缩空气将塑料吹胀,再经冷却定型后而得到的筒状薄膜制品,这种薄膜的性能处于定向膜同流延膜之间:强度比流延膜好,热封性比流延膜差。吹塑法生产的薄膜品种有很多,比如低密度聚乙烯 (LDPE) 、聚丙烯 (PP) 、高密度聚乙烯 (HDPE) 、尼龙 (PA) 、乙烯一乙酸乙烯共聚物 (EVA) 等,这里我们就对常用的低密度聚乙烯 (LDPE) 薄膜的吹塑生产工艺及其常见故障进行简单的介绍。 聚乙烯吹塑薄膜材料的选择 1. 选用的原料应当是用吹膜级的聚乙烯树脂粒子,含有适量的爽滑剂,保证薄膜的开口性。 2. 树脂粒子的熔融指数 (MI) 不能太大,熔融指数 (MI) 太大,则熔融树脂的粘度太小,加工范围窄,加工条件难以控制,树脂��成膜性差,不容易加工成膜;此外,熔融指数 (MI) 太大,聚合物相对分子量分布太窄,薄膜的强度较差。因此,应当选用熔融指数 (MI) 较小,且相对分子量分布较宽的树脂原料,这样既能满足薄膜的性能要求,又能保证树脂的加工特性。吹塑聚乙烯薄膜一般选用熔融指数 (MI) 在 2 ~ 6g/10min 范围之间的聚乙烯原料。 吹塑工艺控制要点 吹塑薄膜工艺流程大致如下: 料斗上料一物料塑化挤出 → 吹胀牵引 → 风环冷却 → 人字夹板 → 牵引辊牵引 → 电晕处理 → 薄膜收卷 但是,值得指出的是,吹塑薄膜的性能跟生产工艺参数有着很大的关系,因此,在吹膜过程中,必须要加强对工艺参数的控制,规范工艺操作,保证生产的顺利进行,并获得高质量的薄膜产品。在聚乙烯吹塑薄膜生产过程中,主要是做好以下几项工艺参数的控制: 1 .挤出机温度 吹塑低密度聚乙烯 (LDPE) 薄膜时,挤出温度一般控制在 160℃ ~ 170℃ 之间,且必须保证机头温度均匀,挤出温度过高,树脂容易分解,且薄膜发脆,尤其使纵向拉伸强度显著下降;温度过低,则树脂塑化不良,不能圆滑地进行膨胀拉伸,薄膜的拉伸强度较低,且表面 的光泽性和透明度差,甚至出现像木材年轮般的花纹以 及未熔化的晶核 ( 鱼眼 ) 。 2 .吹胀比 吹胀比是吹塑薄膜生产工艺的控制要点之一,是指吹胀后膜泡的直径与未吹胀的管环直径之间的比值。吹胀比为薄膜的横向膨胀倍数,实际上是对薄膜进行横向拉伸,拉伸会对塑料分子产生一定程度的取向作用,吹胀比增大,从而使薄膜的横向强度提高。但是,吹胀比 也不能太大,否则容易造成膜泡不稳定,且薄膜容易出现皱折。因此,吹胀比应当同牵引比配合适当才行,一般来说,低密度聚乙烯 (LDPE) 薄膜的吹胀比应控制在 2.5 ~ 3.0 为宜。 3 .牵引比 牵引比是指薄膜的牵引速度与管环挤出速度之间的比值。牵引比是纵向的拉伸倍数,使薄膜在引取方向上具有定向作用。牵引比增大,则纵向强度也会随之提高,且薄膜的厚度变薄,但如果牵引比过大,薄膜的厚度难以控制,甚至有可能会将薄膜拉断,造成断膜现象。低密度聚乙烯 (LDPE) 薄膜的牵引比一般控制在 4 ~ 6 之间为宜。 4. 露点 露点又称霜线,指塑料由粘流态进入高弹态的分界线。在吹膜过程中,低密度聚乙烯 (LDPE) 在从模口中挤出时呈熔融状态,透明性良好。当离开模口之后,要通过冷却风环对膜泡的吹胀区进行冷却,冷却空气以一定的角度和速度吹向刚从机头挤出的塑料膜泡时,高温的膜泡与冷却空气相接触,膜泡的热量会被冷空气带走,其温度会明显下降到低密度聚乙烯 (LDPE) 的粘流温度以下,从而使其冷却固化且变得模糊不清了。在吹塑膜泡上我们可以看到一条透明和模糊之间的分界线,这就是露点 ( 或者称霜线 ) 。 在吹膜过程中,露点的高低对薄膜性能有一定的影响。如果露点高,位于吹胀后的膜泡的上方,则薄膜的吹胀是在液态下进行的,吹胀仅使薄膜变薄,而分子不受到拉伸取向,这时的吹胀膜性能接近于流延膜。相反,如果露点比较低,则吹胀是在固态下进行的,此时塑料处于高弹态下,吹胀就如同横向拉伸一样,使分子发生取向作用,从而使吹胀膜的性能接近于定向膜。 基本性能的技术要求 1 .规格及偏差 聚乙烯薄膜的宽度、厚度应当符合要求,薄膜薄厚均匀,横、纵向的厚度偏差小,且偏差分布比较均匀。 2. 外观 要求聚乙烯薄膜塑化良好,无明显的 " 水纹 " 和 " 云雾 " ;薄膜的表面应当平整光滑,无皱折或仅有少量的活褶;不允许有气泡、穿孔及破裂现象;无明显的黑点、杂质,晶点和僵块;不允许有严重的挂料线和丝纹存在。 3 .物理机械性能 由于吹塑后的聚乙烯薄膜用于印刷或者复合加工工艺时,要受到机械力的作用,因此,要求聚乙烯薄膜的物理机械性能应当优良,主要包括拉伸强度、断裂伸长率、撕裂强度等几项指标应当符合标准。 4 .表面张力的大小 为了使印刷油墨和复合用胶粘剂在聚乙烯薄膜表面具有良好的润湿性和附着力,要求聚乙烯薄膜的表面张力应当达到一定的标准,否则就会影响印刷和复合���产的顺利进行。一般来说,聚乙烯薄膜的表面张力至少应当达到 38 达因以上,达到 40 达因以上更佳。 低密度聚乙烯 (LDPE) 吹塑薄膜常见故障及解决方法 1 .薄膜太粘,开口性差 故障原因: ① 树脂原料型号不对,不是吹膜级的低密度聚乙烯树脂粒子,其中不含开口剂或者开口剂的含量偏低; ② 熔融树脂的温度太高,流动性太大; ③ 吹胀比太大,造成薄膜的开口性变差; ④ 冷却速度太慢,薄膜冷却不足,在牵引辊压力的作用下发生相互粘结; ⑤ 牵引速度过快。 解决办法: ① 更换树脂原料,或向科斗中加一定量的开口剂; ② 适当降低挤出温度和树脂的温度; ③ 适当降低吹胀比; ④ 加大风量,提高冷却效果,加快薄膜冷却速度; ⑤ 适当降低牵引速度。 2 .薄膜透明度差 故障原因: ① 挤出温度偏低,树脂塑化不良,造成吹塑后薄膜的透明性较差; ② 吹胀比过小; ③ 冷却效果不佳,从而影响了薄膜的透明度; ④ 树脂原料中的水分含量过大; ⑤ 牵引速度太快,薄膜冷却不足。 解决办法: ① 适当提高挤出温度,使树脂能够均匀塑化; ② 适当提高吹胀比; ③ 加大风量,提高冷却效果; ④ 对原料进行烘干处理; ⑤ 适当降低牵引速度。 3. 薄膜出现皱折 故障原因: ① 薄膜厚度不均匀; ② 冷却效果不够; ③ 吹胀比太大,造成膜泡不稳定,左右来回摆动,容易出现皱折; ④ 人字夹板的夹角过大,膜泡在短距离内被压扁,因此薄膜也容易出现皱折; ⑤ 牵引辊两边的压力不一致,一边高一边低; ⑥ 各导向辊之间的轴线不平行,影响薄膜的稳定性和平展性,从而出现皱折。 解决办法: ① 调整薄膜的厚度,保证厚度均匀一致; ② 提高冷却效果,保证薄膜能够充分冷却; ③ 适当降低吹胀比; ④ 适当减小人字夹板的夹角; ⑤ 调整牵引辊的压力,保证薄膜受力均匀; ⑥ 检查各导向轴的轴线,并使之相互平行。 4 ,薄膜有雾状水纹 故障原因: ① 挤出温度偏低,树脂塑化不良; ② 树脂受潮,水分含量过高。 解决办法: ① 调整挤出机的温度设置,并适当提高挤出温度。 ② 将树脂原料烘干,一般要求树脂的含水量不能超过 0.3 %。 5. 薄膜厚度不均匀 故障原因: ① 模口间隙的均匀性直接影响薄膜厚度的均匀性,如果模口间隙不均匀,有的部位间隙大一些,有的部位间隙小一些,从而造成挤出量有多有少,因此,所形成的薄膜厚度也就不一致,有的部位薄,有的部位厚; ② 模口温度分布不均匀,有高有低,从而使吹塑后的薄膜薄厚不均; ③ ��却风环四周的送风量不一致,造成冷却效果的不均匀,从而使薄膜的厚度出现不均匀现象; ④ 吹胀比和牵引比不合适,使膜泡厚度不易控制; ⑤ 牵引速度不恒定,不断地发生变化,这当然就会影响到薄膜的厚度。 解决办法: ① 调整机头模口间隙,保证各处均匀一致; ② 调整机头模口温度,使模口部分温度均匀一致; ③ 调节冷却装置,保证出风口的出风量均匀; ④ 调整吹胀比和牵引比; ⑤ 检查机械传动装置,使牵引速度保持恒定。 6 .薄膜的厚度偏厚 故障原因: ① 模口间隙和挤出量偏大,因此薄膜厚度偏厚; ② 冷却风环的风量太大,薄膜冷却太快; ③ 牵引速度太慢。 解决办法: ① 调整模口间隙; ② 适当减小风环的风量,使薄膜进一步吹胀,从而使其厚度变薄一些; ③ 适当提高牵引速度。 7. 薄膜的厚度偏薄 故障原因: ① 模口间隙偏小,阻力太大,因此薄膜厚度偏薄; ② 冷却风环的风量太小,薄膜冷却太慢; ③ 牵引速度太快,薄膜拉伸过度,从而使厚度变薄。 解决办法: ① 调整模口间隙; ② 适当增大风环的风量,加快薄膜的冷却; ③ 适当降低牵引速度。 8 .薄膜的热封性差 故障原因: ① 露点太低,聚合物分子发生定向,从��使薄膜的性能接近定向膜,造成热封性能的降低; ② 吹胀比和牵引比不适当 ( 过大 ) ,薄膜发生拉伸取向,从而影响了薄膜的热封性能。 解决办法: ① 调节风环中风量的大小,使露点高一点,尽可能地在塑料的熔点下进行吹胀和牵引,以减少因吹胀和牵引导致的分子拉伸取向; ② 吹胀比和牵引比应适当小一点,如果吹胀比过大,且牵引速度过快,薄膜的横向和纵向拉伸过度,那么,就会使薄膜的性能趋于双向拉伸,薄膜的热封性就会变差。 9 .薄膜纵向拉伸强度差 故障原因: ① 熔融树脂的温度太高,会使薄膜的纵向拉伸强度下降; ② 牵引速度较慢,薄膜纵向的定向作用不够,从而使纵向的拉伸强度变差; ③ 吹胀比太大,同牵引比不匹配,使薄膜横向的定向作用和拉伸强度提高,而纵向的拉伸强度就会变差; ④ 膜的冷却速度太快。 解决办法: ① 适当降低熔融树脂的温度; ② 适当提高牵引速度; ③ 调整吹胀比,使之与牵引比相适应; ④ 适当降低冷却速度。 10. 薄膜横向拉伸强度差 故障原因: ① 牵引速度太快,同吹胀比相差太大,使纵向产生纤维化,横向强度就变差; ② 冷却风环的冷却速度太慢。 解决办法: ① 适当降低牵引速度,使之与吹胀比相配合; ② 加大风环风量,使吹胀膜快速冷却,避免在较高 温度的高弹态下被拉伸取向。 11. 膜泡不稳定 故障原因: ① 挤出温度过高,熔融树脂的流动性太大,粘度过小,容易产生波动; ② 挤出温度过低,出料量少; ③ 冷却风环的风量不稳定,膜泡冷却不均匀; ④ 受到了外来较强气流的干扰和影响。 解决办法: ① 调整挤出温度; ② 调整挤出温度; ③ 检查冷却风环,保证四周的送风量均匀一致; ④ 阻止和减小外界气流的干扰。 12 ,薄膜表面粗糙,凹凸不平 故障原因: ① 挤出温度太低,树脂塑化不良; ② 挤出速度太快。 解决办法: ① 调整挤出的温度设置,并适当提高挤出温度,保证树脂塑化良好; ② 适当降低挤出速度。 13 .薄膜有异味 故障原因: ① 树脂原料本身有异味; ② 熔融树脂的挤出温度太高,造成树脂分解,从而产生异味; ③ 膜泡冷却不足,膜泡内的热空气没有排除干净。 解决办法: ① 更换树脂原料; ② 调整挤出温度; ③ 提高冷却风���的冷却效率,使膜泡充分冷却。 用途 : 本机组挤出机,筒、螺杆均采用优质合金钢,紧氮化处理和精密加工,具有高的硬度和耐腐蚀性,特殊设计的螺杆产量高,塑化好.适用于吹制低密度聚乙烯( LDPE )高密度聚乙烯 (HDPE) 线形低密度聚乙烯 (LLDPE) 等塑料薄膜,广泛应用于食品、服装、垃圾袋、背心袋等民用及工业包装。 主要技术参数: 型号 RHT-50FM600 型 RHT-55FM800 型 RHT-60FM1000 型 螺杆直径 50mm 55mm 60mm 螺杆长径 L/D L/D30 : 1 L/D30 : 1 L/D30 : 1 螺杆转速 10-120r/min 10-120r/min 10-120r/min 主电机功率 11Kw 11Kw 15Kw 挤出量 30-60kg/h 40-80kg/h 50-100kg/h 薄膜最大直径 600mm 800mm 1000mm 薄膜单面厚度 0.008-0.10mm 0.008-0.10mm 0.008-0.10mm 总功率 30Kw 36Kw 40Kw 机器重量 1600kg 1800kg 2000kg 外形尺 (L×W×H) 3500×3000×4200mm 4000×3200×4500mm 4500x3500x4800mm 薄膜的吹塑生产工艺及其常见故障 薄膜的吹塑生产工艺及其常见故障薄膜的吹塑生产工艺及其常见故障 [ 顶 ] 薄膜的吹塑生产工艺 大多数热塑性塑料都可以用吹塑法来生产吹塑薄膜,吹塑薄膜是将塑料挤成薄管,然后趁热用压缩空气将塑料吹胀,再经冷却定型后而得到的筒状薄膜制品,这种薄膜的性能处于定向膜同流延膜之间:强度比流延膜好,热封性比流延膜差。吹塑法生产的薄膜品种有很多,比如低密度聚乙烯 (LDPE) 、聚丙烯 (PP) 、高密度聚乙烯 (HDPE) 、尼龙 (PA) 、乙烯一乙酸乙烯共聚物 (EVA) 等,这里我们就对常用的低密度聚乙烯 (LDPE) 薄膜的吹塑生产工艺及其常见故障进行简单的介绍。 聚乙烯吹塑薄膜材料的选择 1. 选用的原料应当是用吹膜级的聚乙烯树脂粒子,含有适量的爽滑剂,保证薄膜的开口性。 2. 树脂粒子的熔融指数 (MI) 不能太大,熔融指数 (MI) 太大,则熔融树脂的粘度太小,加工范围窄,加工条件难以控制,树脂的成膜性差,不容易加工成膜;此外,熔融指数 (MI) 太大,聚合物相对分子量分布太窄,薄膜的强度较差。因此,应当选用熔融指数 (MI) 较小,且相对分子量分布较宽的树脂原料,这样既能满足薄膜的性能要求,又能保证树脂的加工特性。吹塑聚乙烯薄膜一般选用熔融指数 (MI) 在 2 ~ 6g/10min 范围之间的聚乙烯原料。 吹塑工艺控制要点 吹塑薄膜工艺流程大致如下: 料斗上料一物料塑化挤出 → 吹胀牵引 → 风环冷却 → 人字夹板 → 牵引辊牵引 → 电晕处理 → 薄膜收卷 但是,值得指出的是,吹塑薄膜的性能跟生产工艺参数有着很大的关系,因此,在吹膜过程中,必须要加强对工艺参数的控制,规范工艺操作,保证生产的顺利进行,并获得高质量的薄膜产品。在聚乙烯吹塑薄膜生产过程中,主要是做好以下几项工艺参数的控制: 1 .挤出机温度 吹塑低密度聚乙烯 (LDPE) 薄膜时,挤出温度一般控制在 160℃ ~ 170℃ 之间,且必须保证机头温度均匀,挤出温度过高,树脂容易分解,且薄膜发脆,尤其使纵向拉伸强度显著下降;温度过低,则树脂塑化不良,不能圆滑地进行膨胀拉伸,薄膜的拉伸强度较低,且表面 的光泽性和透明度差,甚至出现像木材年轮般的花纹以 及未熔化的晶核 ( 鱼眼 ) 。 2 .吹胀比 吹胀比是吹塑薄膜生产工艺的控制要点之一,是指吹胀后膜泡的直径与未吹胀的管环直径之间的比值。吹胀比为薄膜的横向膨胀倍数,实际上是对薄膜进行横向拉伸,拉伸会对塑料分子产生一定程度的取向作用,吹胀比增大,从而使薄膜的横向强度提高。但是,吹胀比也不能太大,否则容易造成膜泡不稳定,且薄膜容易出现皱折。因此,吹胀比应当同牵引比配合适当才行 备注(保修一年,上门免费安装调试,人员培训,终生维护) 销售电话: 18906645268