CHIFAT®
/ catalog / 1688 / 钢铁 / 704460772421

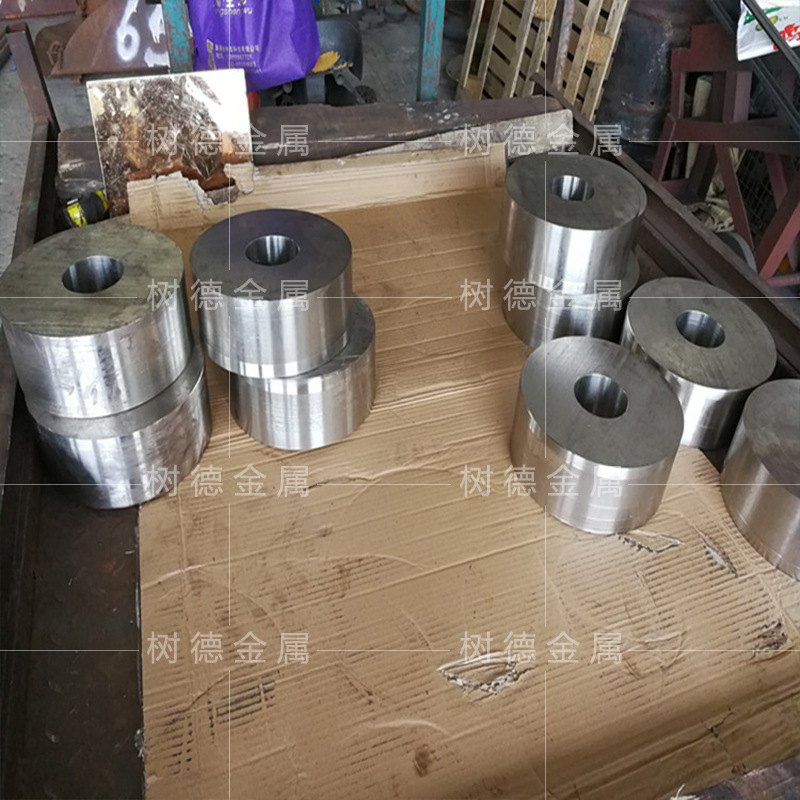
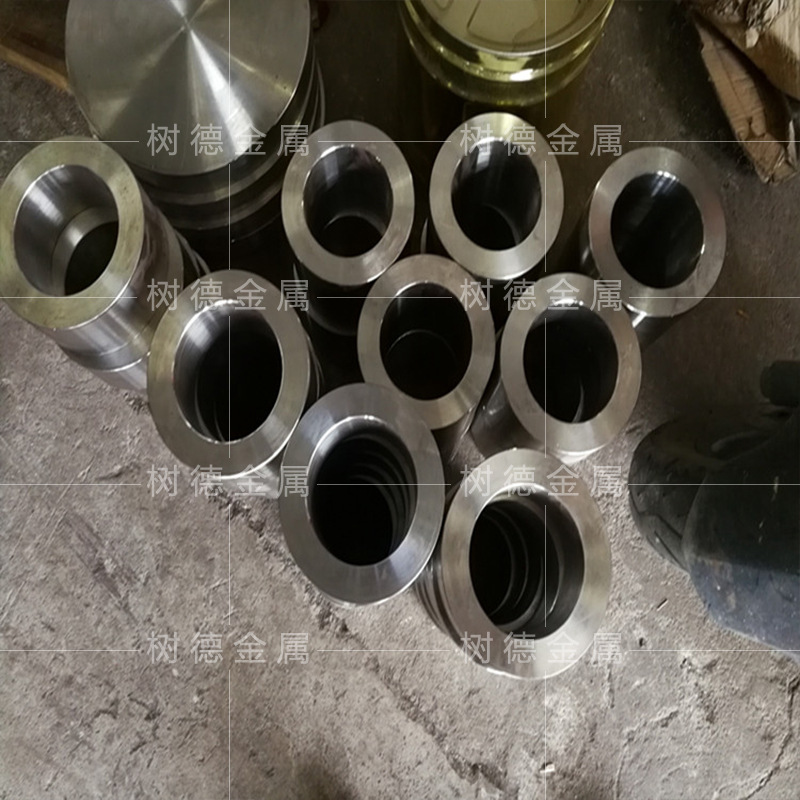
304不锈钢锻件 不锈钢304粗车法兰加工 316L不锈钢毛坯法兰厂家
- 类别
- 钢铁
- 起订量 (MOQ)
- 2
- 供应商
/ catalog / 1688 / 钢铁 / 704460772421

价格
起 389 ₽
a182是标准号 ------astm a182/a182m 对应的asme标准为sa182/sa182-m 高温用锻件或轧制合金钢管道法兰,锻制管配件,阀门和零件技术条件。 锻打件是金属在红热状态下通过气锤或压 力机等设备进行锻压产生的零件,从性能 上来讲,锻打件组织致密,机械性能好, 锻打件加工工艺有哪些呢? 一, 设备 空气锤(1000kg、750kg、400kg)、 反射炉(1.5m3、0.8m3) 二, 使用辅料 ---块煤(发热量6000大卡以上)、 木柴(干燥、适用) 三, 工艺准备 1, 根据工件图纸,设计(绘制)锻 件图,确定材料牌号及质量。 2, 计算材料尺寸,通知(领料单) 物资部(锯床)下料、送料。 3, 制定锻造工序卡片。 4, 选择设备,准备工装、工具。 四, 工艺过程 1,点火:将木柴放入炉膛煤池中点 燃,装入块煤。块煤装入量一般为锻件重 量的0.5 ~0.7倍。 2,加热:块煤点燃后,炉温升至 700℃左右时,保温。 1, 装炉:将锻件坯料分类、分区装 入炉膛;先装大料,后装小料。 2, 升温:将锻件升温,炉温升至 1260℃时,保温15-30min,取坯料锻打。 3, 锻打。1)准备:锻造工作危险 性较大!锻造前,必须认真检查设备是否 完好,否则不得开工!检查工装、工具的 完好,***完好后使用。2)锻造必须严 格按锻件图和制定的工序来进行。3)一 般锻件的始锻控制在1260℃左右,终锻控 制在700℃以上;具体要按材料牌号对应 工艺卡片执行。4)锻造的一般原则是: 先锻小件,后锻大件。锻打工序视不同工 件而定,具体按相应的工艺卡片进行。 5)自检:锻造过程中,***自测锻件的 形状和尺寸与锻件图的差距,确定后工序 的进行。6)回炉:当锻件未达到锻件图 要求,而温度已低于终锻温度,须回炉再 加热后再锻,直至符合要求。 4, 回炉:当锻件未达到锻件图要 求,而温度已低于终锻温度,须回炉再加 热后再锻,直至符合要求。 5, 检查:冷却后,须经质量检查人 员检查合格,方可填写入库单,转入下道 工序。 五, 注意事项 1, 严格按《安全技术操作规程》 中“锻���部分”的要求进行。 2, 开炉前要---检查设备、工装工 具等完好。 3, 严格控制始锻温度与终锻温度 对于锻打件加工而言,前期的准备是 很重要的,关系到锻打过程,即设备,辅 料和工艺。