/ catalog / 1688 / 机械及行业设备 / 897326298890


描述
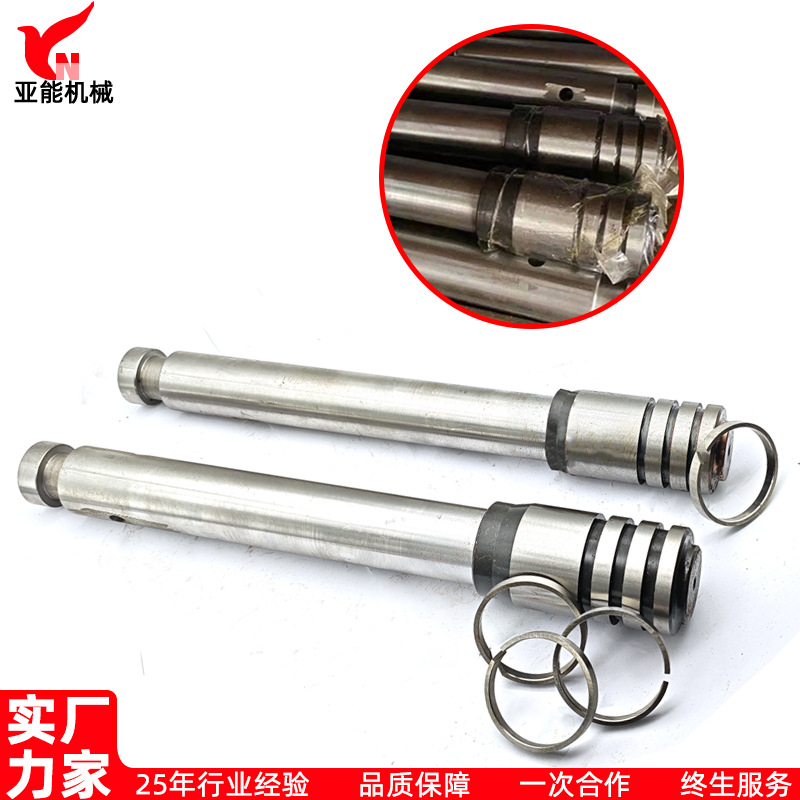
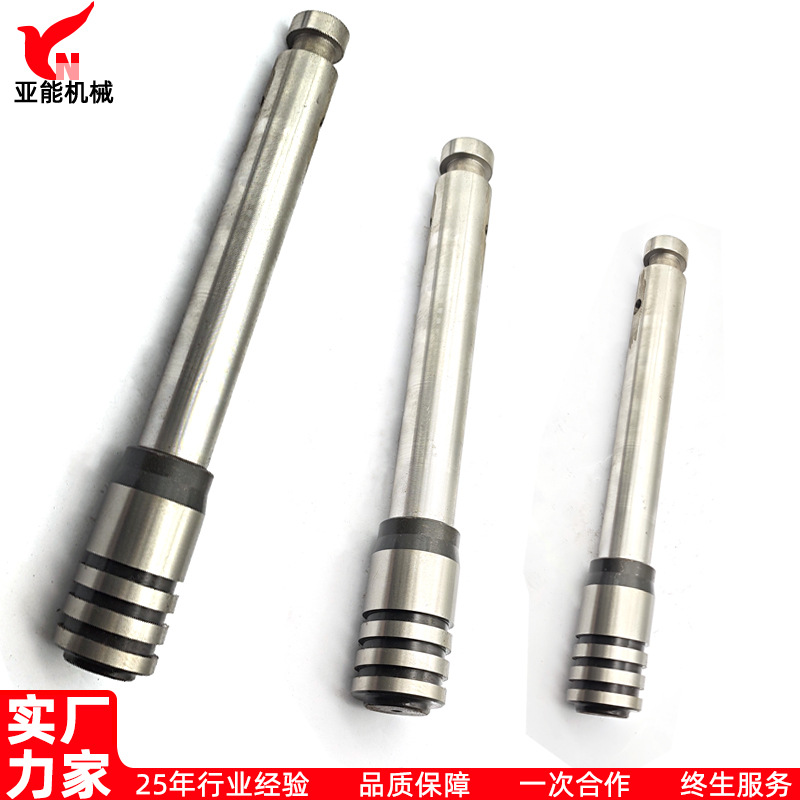
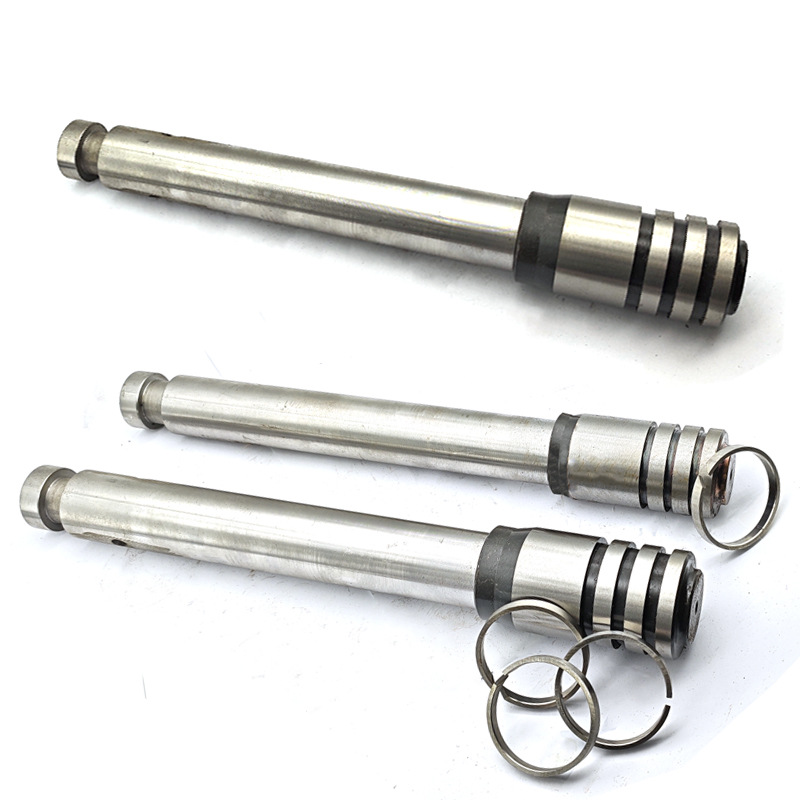
东莞市亚能机械科技有限公司 公司主要生产锌合金压铸机、铝合金压铸机、不锈钢压铸机、铜、铁压铸机设备等,公司提供全新压铸机设备,也可以为客户找寻其他压铸机设备。公司提供一站式服务,是生产和销售为一体的高新技术产业公司。 压铸机配件镁合金锤头、连体锤头、锤头连柄 安装 1.先将加工好的锤柄装上锤头并拧紧,把钢令套在锤头之坑位上; 2.然后将锤头放进熔炉预热约二十分钟; 3.再将锤头放进料之司筒内,调整好锤柄上端面与打料活塞杆下端面的距离后,安装并固 定好锤夹; 4.拆装锤头、锤夹时,必须保证坩埚上面有盖板隔离,防止烫伤。 使用要求 1.锤头与锤柄必须拧紧; 2.装好锤夹后,要转动锤柄锤头,保持可以转动; 3.坩埚内锌合立溶液的温度控制在410-430℃; 4.压铸锌合金的成分必须符合GB/T1381892的要求。 维护细则 1.控制坩埚中锌合金料温度为410—430℃,料温过高,会加快锤头、钢令、司筒、坩埚的磨损和腐蚀,严重时会卡死压射冲头。(正常料温时,锌合金液呈灰白色,料温过高时,呈暗红色); 2.每半个月检查熔炉探热针一次,抽出熔炉探热针,擦干净表面,检查是否被腐蚀,发现腐蚀现象及时更换; 3.及时清理坩埚中锌合金液面上合金渣,一旦合金渣进入料壶司筒内,拉伤钢令、锤头、料壶司筒,严重时卡死压射冲头; 及时添加锌合金料,保持锌合金液面不低于坩埚一寸,防止合金液面过低,合金渣进入料壶司筒内将压射冲头卡死; 5.应保持锌合金料干净,不得含有水分、油污及其他杂质; 6.停机时间过长,停机前应拆下压射冲头,并将合金液舀出至坩埚1/3处,注意熔炉探热针不能离开合金液面; 7.定期更换钢令(建议一个半月一次)压射冲头(建议四个月一次); 东莞市亚能机械科技有限公司